钢创河北机械设备科技有限公司
生产有桥架成型机、桥架冲孔机、桥架盖板机等一系列机械设备!
服务咨询热线
198-0326-2222
钢创河北机械设备科技有限公司
生产有桥架成型机、桥架冲孔机、桥架盖板机等一系列机械设备!
服务咨询热线
198-0326-2222
姓 名:魏经理
电 话:19803262222
座 机:0316-5678901
邮 箱:497588637@qq.com
网 址:www.gchbjxsbkj.com
地 址:河北省文安县新镇镇鹿町村
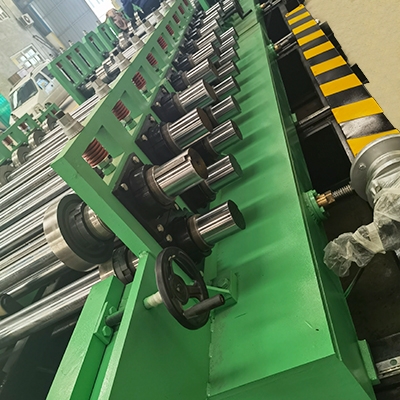
电缆桥架的冷弯成型工艺对道次配置有着严格要求,道次数量的科学排布,是规避成品形变缺陷的关键。槽式桥架与托盘式桥架因结构设计差异,成型难度截然不同,适配的辊压道次区间有着明确区分。生产中频发的成品扭曲、版型歪斜等问题,大多是道次选用不合理、配置偏少造成的工艺缺陷。
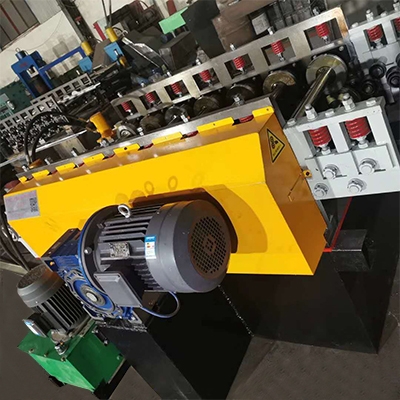
金属板材冷弯成型需要层层递进的辊压塑形,通过多道次微量形变,让金属内部应力缓慢释放,保证成型后的稳定性。刻意减少成型道次,会让板材单次弯折幅度超标,应力集中无法均匀分散,成型后很容易出现扭曲、翘曲、回弹变形等问题,直接影响桥架成品的版型规整度与成型精度。
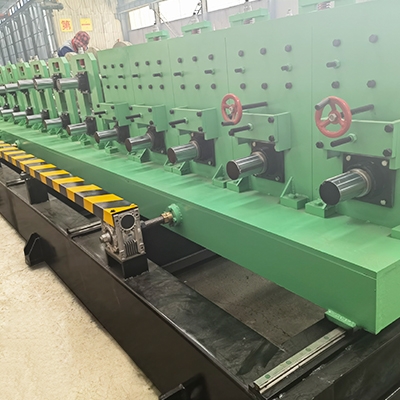
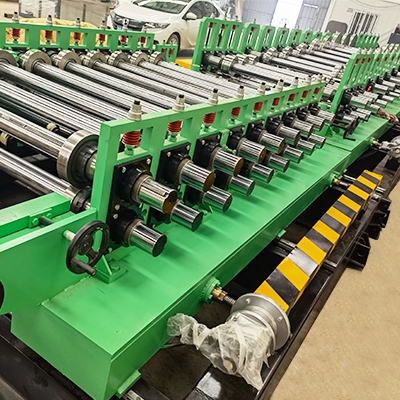
针对常规桥架生产标准,槽式桥架结构相对规整,弯折工序简单,适配12–16道成型工艺即可完成均匀定型,能够有效释放板材内应力,规避基础形变问题。托盘式桥架结构更为复杂,板面开孔多、弯折点位多、成型跨度大,需要更长的成型流程,常规适配16–24道成型道次,循序渐进完成塑形,保障成品平整度与结构规整度。
钢创河北机械设备科技有限公司专注桥架成型设备研发生产,作为专业的桥架成型机、桥架冲孔机、桥架盖板机设备厂家,可适配不同类型桥架的成型道次配置需求,匹配槽式、托盘式桥架的差异化生产工艺,适配各类桥架规模化、标准化生产场景。
桥架成型加工中,形变瑕疵的改善核心在于工艺参数的合理适配,不能为了提升加工速度盲目缩减成型道次。生产过程中,需要严格区分槽式与托盘式桥架的成型差异,按照对应道次区间进行设备调试,根据板材特性分配每道工序的弯折量,实现匀速、渐进式成型,从工艺源头化解应力集中问题,杜绝成品扭曲变形现象。
合理规划成型道次,能够有效优化桥架成型效果,稳定生产状态。贴合不同桥架品类的成型需求匹配工艺道次,可有效解决版型歪斜、板面扭曲、成型回弹等常见生产问题,减少后期整形修复工序,提升整体加工流畅性,保障桥架成品版型统一、结构规整,满足常态化的桥架加工生产需求。